


GFK wasserstrahlschneiden: Schnittkanten, Delamination und Konstruktion
Das Wichtigste in Kürze ✓ Feste GFK-Platten werden in der Regel mit dem Abrasiv-Wasserstrahl kalt geschnitten – ohne thermisch beeinflusste Randzone. ✓ Kritisch ist der Anstich: Druckbelastungen können einzelne Lagen lösen (Delamination). ✓ Anstichpunkt im Abfallbereich, abgestimmte Anstichstrategie und stabile Auflage reduzieren das Risiko. ✓ Die Kante ist matt und fein rau; Toleranzen bis etwa ±0,1 mm sind bei GFK kein pauschaler Zusicherungswert. ✓ Bei unbekanntem Laminat hilft ein Testschnitt am Originalmaterial. |
GFK wasserstrahlschneiden ist eine Möglichkeit, Platten und Formteile aus glasfaserverstärktem Kunststoff ohne thermische Belastung zuzuschneiden. Bei Innenausschnitten, Radien und individuellen Konturen kann das Abrasivverfahren eine sinnvolle Alternative zur spanenden Bearbeitung sein.
Entscheidend ist jedoch der Laminataufbau: Faserrichtung, Harzsystem, Schichtdicke und Verbundqualität beeinflussen das Ergebnis. Neben der Maßhaltigkeit müssen Sie mögliche Schichtablösungen und die spätere Funktion der Schnittkante berücksichtigen. WASTEC nennt GFK ausdrücklich als bearbeitbaren Werkstoff auf der Leistungsseite Wasserstrahlschneiden von Verbundwerkstoffen.
GFK wasserstrahlschneiden: Wann ist Abrasivschneiden geeignet?
GFK besteht aus Glasfasern und einer Kunststoffmatrix, beispielsweise auf Epoxid- oder Polyesterharzbasis. Bei der Bearbeitung müssen beide Bestandteile zuverlässig getrennt werden. Für feste, ausgehärtete GFK-Platten wird deshalb in der Regel Abrasiv-Wasserstrahlschneiden eingesetzt:
Granatsand im Wasserstrahl trägt Fasern und Matrix entlang der programmierten Kontur ab.
Kaltschneideverfahren: Es entsteht keine thermisch beeinflusste Randzone.
Aber: Mechanische Schäden im Schichtverbund werden dadurch nicht automatisch verhindert.
Ob eine konkrete Laminatvariante geeignet ist, hängt vom Materialaufbau und den Qualitätsanforderungen ab.
Anstich und Delamination: Wo das Risiko entsteht
Beim Anstich trifft der Wasserstrahl zunächst punktuell auf das Laminat. Dabei können Druckbelastungen entstehen, die einzelne Lagen voneinander lösen. Diese Delamination ist besonders kritisch, wenn Innenausschnitte nahe an schmalen Stegen oder belasteten Funktionsbereichen liegen.
Je nach Bauteil lassen sich die Risiken reduzieren durch:
einen Anstichpunkt im späteren Abfallbereich
eine abgestimmte Anstichstrategie
eine stabile Werkstückauflage
Ein Start außerhalb der Fertigkontur ist bei Außenkonturen häufig einfacher als bei geschlossenen Innenausschnitten.
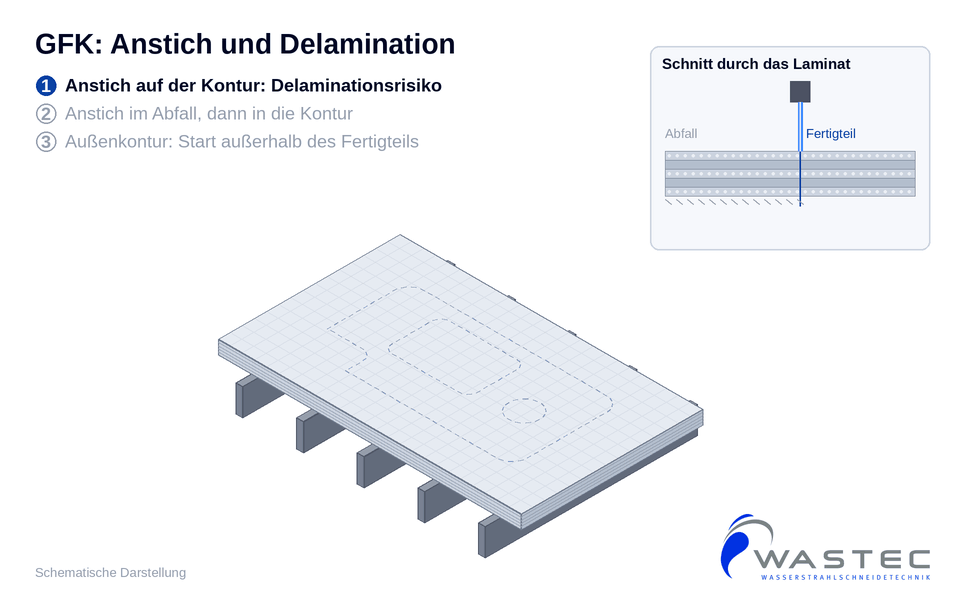
Praxistipp: Für Mindestabstände und zulässige Anstichparameter gibt es keinen belastbaren Pauschalwert für sämtliche GFK-Typen. Legen Sie diese Vorgaben anhand des konkreten Werkstoffs fest.
Schnittkante und Toleranzen realistisch bewerten
Eine wasserstrahlgeschnittene GFK-Kante ist typischerweise matt und fein rau. Je nach Laminat sind möglich:
sichtbare Glasfasern
vereinzelte Faserausrisse
lokale Ausbrüche
ein geringer Schnittspaltwinkel
Eine polierte oder vollständig versiegelte Kante entsteht durch das Trennverfahren nicht automatisch.
Die Schnittgeschwindigkeit beeinflusst die Oberflächengüte. Die grundsätzlichen Unterschiede erläutert WASTEC im Beitrag Qualitätsstufen beim Wasserstrahlschneiden. Für GFK müssen die Qualitätsanforderungen zusätzlich mit der Gefahr von Faser- und Matrixschäden abgestimmt werden.
WASTEC nennt für geeignete Anwendungen Toleranzen bis etwa ±0,1 mm. Bei GFK ist dies kein pauschaler Zusicherungswert: Materialstärke, Geometrie, Aufspannung und Laminataufbau bestimmen die tatsächlich erreichbare Genauigkeit.
GFK im Wasserstrahl auf einen Blick
Verfahren | Abrasiv-Wasserstrahlschneiden mit Granatsand |
Matrix (Beispiele) | Epoxid- oder Polyesterharz |
Wärmeeinfluss | keine thermisch beeinflusste Randzone |
Schnittkante | matt und fein rau, Glasfasern je nach Laminat sichtbar |
Toleranz | bis etwa ±0,1 mm bei geeigneten Anwendungen – bei GFK kein pauschaler Zusicherungswert |
Einfluss auf die Genauigkeit | Materialstärke, Geometrie, Aufspannung, Laminataufbau |
Konstruktionstipps für GFK-Platten und Formteile
Planen Sie die Geometrie mit Blick auf die Belastbarkeit des Laminats:
Schmale Stege, kleine Durchbrüche und enge Innenecken bewusst auslegen.
Scharfe Kerben vermeiden und geeignete Radien vorsehen – besonders bei tragenden Bauteilen.
Faserrichtung beachten: Die Lage der Konturen zur Faserrichtung kann für die spätere Bauteilfunktion relevant sein.
Weitere Hinweise zu Zeichnungen, Innenkonturen und wirtschaftlicher Bauteilauslegung finden Sie in unseren Konstruktionstipps zum Wasserstrahlschneiden.
Wirtschaftlichkeit und Schneidbarkeitsprüfung
Bei komplexen Konturen, Einzelteilen und kleineren Serien kann das Wasserstrahlschneiden den Aufwand für Werkzeuge und nachgelagerte Bearbeitung verringern. Bei einfachen geraden Zuschnitten können Sägen oder andere Verfahren wirtschaftlicher sein. Maßgeblich sind die Gesamtkosten einschließlich möglicher Nacharbeit.
Praxistipp: Ist der Materialaufbau unbekannt oder sind Delaminationen besonders kritisch, empfiehlt sich vorab eine Schneidbarkeitsprüfung. Ein Testschnitt am Originalmaterial hilft, Schnittkante, Anstich und Machbarkeit realistisch zu bewerten.
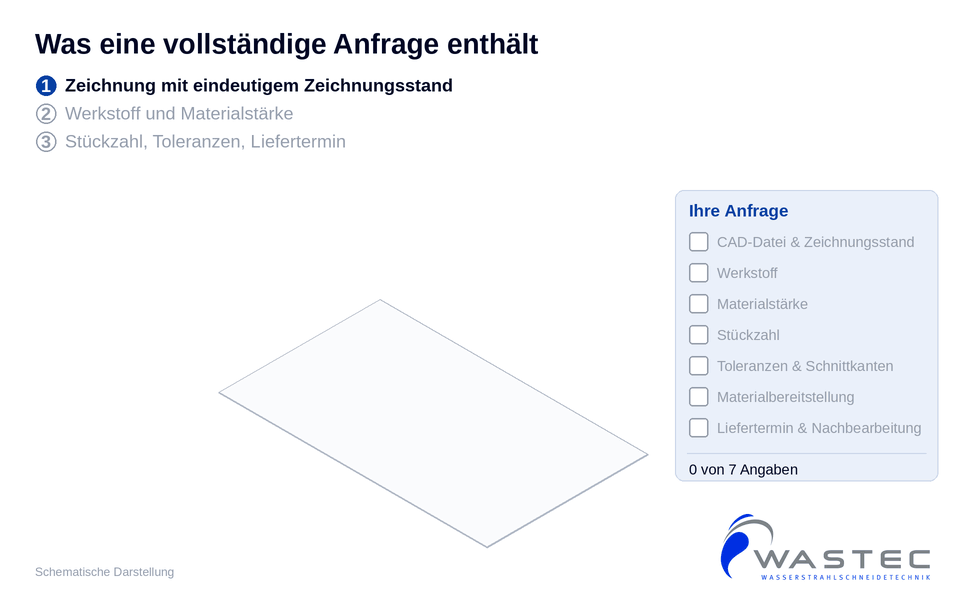
Diese Angaben brauchen wir für Ihre Anfrage
Werkstoffbezeichnung bzw. Werkstoffdaten
Laminatdicke
Konturdatei bzw. Zeichnung
zulässige Kantenfehler
Stückzahl
Fazit
GFK wasserstrahlschneiden bietet konstruktive Freiheiten ohne Wärmeeintrag. Für belastbare Ergebnisse müssen Anstich, Laminataufbau und Schnittqualität zusammen geplant werden.
Ihr GFK-Bauteil prüfen lassen
Senden Sie uns Ihre Zeichnung, Werkstoffdaten und Stückzahl – wir prüfen die passende Fertigungslösung.
Unsicher, ob Ihr Laminat geeignet ist? Nutzen Sie unsere Schneidbarkeitsprüfung oder nehmen Sie Kontakt mit uns auf.

Kommentare